公開日:|更新日:
CONTENT
その4.熱溶解積層型
用途別3Dプリンター3選を
詳しく見る
この記事でわかること
- 熱溶解積層(FDM)方式の造形プロセスと対応可能な樹脂素材
- 本体や材料が低価格で、コンパクトかつ手軽に導入できるメリット
- 積層痕やサポート材の必要性といったデメリットと、おすすめの代表機種
低価格3Dプリンターに多い熱溶解積層とは?特徴やメリット、デメリットを紹介します。
熱溶解積層(FDM)方式とは
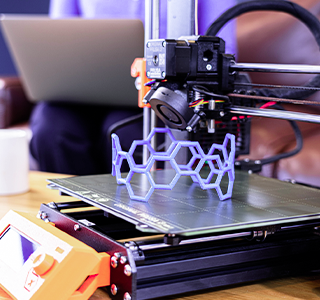
熱溶解積層方式とはABS樹脂やPLA樹脂などの固形材料を高温で溶かし、ノズルから出力させながら一層ずつ重ねていくことで立体物を造形する方式です。家庭用3Dプリンターではよく使われている方式で、現在主流の樹脂を使うため、市販されている製品に近い造形物を作ることが可能です。
2009年に熱溶解積層方式の特許期限が切れたことで価格破壊が起こり、低価格で購入することができます。
熱溶解積層方式に対応する素材
熱溶解積層方式では主に工業製品で使われる熱可塑性樹脂に対応しています。
たとえば高耐久性のあるポリカーボネート、ABS-M30・ABS-M30i・ABS-ESD7などのABS樹脂、電化製品や自動車部品などで広く用いられているPC-ABS(ポリカーボネートABS樹脂)、植物由来のPLA(ポリ乳酸)樹脂などが挙げられます。
なお、高級な機種になるほど対応できる素材が増え、エンジニアリングプラスチックの造形も可能にしています。
用途・目的別!業務用3Dプリンター3選
「試作の精度を高めたい」「現場で使える強度部品を内製したい」「最終製品を社内で量産したい」など、業務用3Dプリンターに求められる性能や導入目的はさまざまです。
業務用3Dプリンターを選ぶ際は、自社の課題に合った造形方式や精度、素材への対応力を見極めることが重要です。ここでは、試作・現場改善・量産の三つの用途に適した代表的なモデルを取り上げ、その特長と活用シーンを比較します。
熱溶解積層(FDM)方式のメリット
本体・材料ともに低価格
熱溶解積層方式の3Dプリンターは最近では10万円以下から手に入れることができます。家庭用3Dプリンターの中でも本体が低価格であること、さらに使用する材料も現在主流のものなので手に入れやすく、扱いやすい方式です。
コンパクトなサイズ
熱溶解積層方式の3Dプリンターは、他のタイプのものと比べるとコンパクトに設計されたデスクトップモデルが多く揃っています。省スペースでデスクの上でも設置が可能な機種が多くあります。
カラフルな材料を選べる
材料にカラフルなものを選べば、自由な色で造形することができます。マテリアルや色数に合わせてモデルを展開しているメーカーもあります。
比較的強度がある
ABS樹脂などの材料を使えるので、比較的強度の高い造形物を作ることができます。状態によっては機械部品の機能テストにも活用できます。
加工がしやすい
材料で使うABS樹脂などは量産品でよく使用されている材料です。そのため加工がしやすく、市販品のような造形物が作れます。
熱溶解積層(FDM)方式のデメリット
造形物に積層痕が残ることが多い
熱溶解積層方式ではノズルが積層面をなぞって樹脂を押し出し造形物を作るため、どうしても造形物に積層痕が残ることが多くなります。光造形などに比べると積層間の段差が目立ち、階段のようになってしまうので、表面が平滑な造形を作るのには向きません。
サポート材が必要
熱溶解積層方式ではサポート材が必要不可欠です。ただし最近は低価格ながら水溶性サポート材で後処理が簡単に済むものもあります。
熱溶解積層(FDM)方式の3Dプリンター
ヨーロッパを中心に人気となっているLeapfrog社のCreatr HSは、設計に携わる人の中でも入門用として活躍しています。またMUTOHのValue3D MagiX MF-1100は、高剛性のボディとZ軸両持ちテーブルが組み合わさっているので、より早くきれいな造形が可能です。
MUTOH Value3D MagiX MF-2500EPⅡ[MUTOH]
日本製のため対応ソフトが日本語で使用できます。新型のヘッドは高温対応で300℃まで設定することができます。エンジニアプラスチック(エンプラ)の溶解温度と言われる250~300℃の造形を可能としてます。造形テーブルの最大設定温度は150℃。造形テーブルに定着させながらの造形が実現されました。テーブル底面に断熱材を組み込むことで従来機と比較して早くテーブルを温められるようになっています。
MAKERBOT REPLICATOR+[MakerBot]
Replicator第五世代と比べて造形スピードは30%向上し、造形ボリュームは25%拡張しています。スピーディーに安心してユーザーに利用してもらえるように、複数の施設で合計38万時間以上の厳密なテストが行われました。グリップサーフェイスを改良し、造形物が付着しないようになったため、造形物に反りや歪みが起きる可能性を軽減。本体にはディスプレイとダイアルが付いており、セットアップやメンテナンスが効率的にできるようになっています。カメラも内蔵されており、プリント中のモニタリングや、出力された造形物を撮影してクラウドストレージライブラリに保存することが可能です。
APOLLO[APPLE TREE]
APPOLOはスーパーエンジニアリングプラスティック(スーパーエンプラ)対応の業務用3Dプリンター。ノズルの対応温度は最高で450℃です。庫内温度は最高120℃を維持できるので超大型ABSやスーパーエンプラの造形ができます。また水冷式エクストルーダーを標準装備しているため、メンテナンス性は高く長時間安定した造形をすることも可能です。
Bellulo[システムクリエイト]
Belluloの熱融解積層方式3Dプリンターは標準で4つのモデル(200、400、500、600)から選べます。用途に合った造形サイズやパーツカスタマイズができます。Belluloは造形テーブルを最大で110℃まで加温することが可能です。こうすることで材料とテーブルの温度差を小さくすることによって、造形物が反らないようにしています。またBelluloのヘッド近くには2基の冷却ファンが備わっています。積層しながら材料を適度に冷やして硬化させられるのでダレを防いで、品質を安定させられるのです。
業務用ミドルクラス(~500万円)
の3Dプリンターおすすめ3選を見る
まとめ
安いので購入しやすい
低価格帯の商品が多いというのが、熱溶解積層方式の特徴。中には10万円以下というものもあります。そのためコンパクトなサイズのものが多いのですが、カラフルな材料を選べば、自分の好きなようにアレンジすることが可能。3Dプリンターに興味がある人で、試しに購入してみたいという人は熱溶解積層型のものがおすすめです。
また他のタイプの3Dプリンターもあるのでチェックしてみて下さい。
よくある質問
Q1
FDMを形状確認と現場治具の両方に使う場合、同じ造形設定で十分ですか?
A
評価目的が違うため、同じ設定で十分とは限りません。形状確認では外形や寸法を優先できますが、現場治具では荷重方向、層間の結合、耐熱性、締結部の強度も必要です。見た目が良い設定でも、力が層を剥がす方向にかかると破損する場合があります。
まず代表形状で寸法と組み付けを確認し、治具として使う段階では造形方向・肉厚・充填条件を実際の荷重に合わせて見直します。繰り返し使用して変形や緩みも確認してください。
Q2
低価格のFDM機を業務に使う場合、どの費用まで比べますか?
A
本体と材料に加え、失敗時の再造形、担当者の調整時間、保守、材料乾燥、仕上げを含めます。安い装置でも材料の乾燥や細かな調整に担当者の時間がかかるなら、完成品一個当たりの費用は上がります。小型機でも業務の試作に役立ちますが、必要数量を安定して作れるかは別です。代表部品を複数回造形し、寸法と作業時間を記録すると総費用を比べられます。
Q3
FDMの機能試作で、材料のカタログ強度をそのまま使えますか?
A
材料の数値は試験片の条件に基づくため、実部品の性能とは分けて考えます。細い爪や穴の周りは、平板の試験片より力が集中します。必要な荷重を実形状で再現して評価します。造形方向、肉厚、充填、接着状態、使用温度が影響します。荷重がかかる部位を含む代表形状を作り、実際の向きと温度で試験してから機能評価に使います。
Q4
FDMで外観確認をする場合、積層痕をどこまで考慮しますか?
A
全体の形や握りやすさを見るなら、段差があっても評価できる場合があります。見る距離が近い展示品と、手で握る形状確認用では許容できる段差が違います。使用場面を想定して判断します。細かな意匠や光沢を承認するなら、造形方向や積層ピッチ、研磨・塗装後の状態まで確認が必要です。何を承認する試作かを決め、積層痕が判断を妨げる面だけ仕上げを加えると効率的です。
Q5
FDMでは、どんな形状にサポート材が必要ですか?
A
大きな張り出しや空中に始まる部分など、下から支えがない形状ではサポートが必要になることがあります。内部の空洞にサポートを付けると、造形はできても取り除けない場合があります。配置を変えるか部品を分けるか検討します。ただし、角度や材料、機種、造形方向で要否は変わります。
造形準備ソフトで支えが付く場所を確認し、重要な面に跡が残るなら配置や分割を見直してください。
Q6
ABSや高温材料の反りを抑えるには、最高ノズル温度だけ見ればよいですか?
A
ノズル温度だけでは不十分です。温度差が大きいと端部が台から浮いたり、層が割れたりします。最高温度だけでなく、造形中に温度を保てる構造が重要です。造形台や造形室の温度管理、材料の乾燥、冷却条件、部品形状が影響します。候補材料の推奨条件と機種の仕様を照合し、反りやすい長い形状で試すと安定性を確認できます。